มีผล Lab Sieve Test อยู่ในมือ ไม่ได้หมายความว่าเราจะสามารถนำตัวเลขนั้นไป scale up เครื่องร่อนผง สำหรับ Production ได้ทันที เพราะผลในห้องแล็บส่วนใหญ่บอกว่า “วัตถุดิบมีอนุภาคขนาดใดอยู่เท่าไร” แต่กำลังการผลิตของเครื่องร่อนจริงยังขึ้นอยู่กับ Feed Rate, พื้นที่ตะแกรง, ความหนาของชั้นวัตถุดิบ, ความชื้น, Flowability และพฤติกรรมของผงขณะสั่น
หากเลือกเครื่องจาก Mesh และ kg/hr เพียงสองค่า อาจได้ขนาดช่องเปิดถูกต้อง แต่ Capacity ไม่ถึง หรือเกิด Screen Blinding เมื่อเดินเครื่องจริงได้
คำตอบแบบสั้น: ผล Particle Size Distribution (PSD) เหมาะสำหรับใช้กำหนด ขนาดอนุภาคเป้าหมายและ Mesh Candidate เบื้องต้น แต่ไม่ควรใช้ทำนาย Production Capacity โดยตรง การ Scale-up ที่มีความเสี่ยงต่ำกว่าคือใช้ PSD ร่วมกับคุณสมบัติวัตถุดิบ แล้วทำ Sample/Pilot Test ภายใต้ Feed Rate ใกล้เคียงการผลิตจริง ก่อนกำหนด Screen Area และขนาดเครื่อง
Lab Sieve Test และ PSD บอกอะไรเราได้บ้าง?
Lab Sieve Test คือการแยกตัวอย่างออกเป็นช่วงขนาดอนุภาคด้วยตะแกรงทดสอบ แล้วคำนวณสัดส่วนที่ ค้างบนตะแกรง (%Retained) หรือ ผ่านตะแกรง (%Passing)
มาตรฐาน ASTM E11 และ ISO 3310-1 กำหนดข้อกำหนดทางเทคนิคของ test sieve และ woven wire cloth รวมถึงขนาดช่องเปิดและการตรวจสอบตะแกรง ดังนั้นเวลาระบุขนาดตะแกรง ควรให้ความสำคัญกับ Aperture Size เช่น 500 µm หรือ 1.0 mm ไม่ใช่อ้างเฉพาะคำว่า “Mesh” โดยไม่มีขนาดช่องเปิดกำกับ
PSD ช่วยให้เห็นว่า Feed ก่อนเข้าเครื่องประกอบด้วย Fine, Near-size และ Oversize ประมาณเท่าไร ซึ่งเป็นข้อมูลตั้งต้นสำคัญก่อนเลือกตะแกรง
อย่างไรก็ตาม PSD ยังไม่ได้บอกว่าอนุภาคเหล่านั้นจะผ่านเครื่องร่อนจริงได้เร็วเพียงใด
D10, D50, D90 และ %Retained ใช้อ่านผลอย่างไร?
ค่า D10, D50 และ D90 เป็นค่าที่อ่านจาก Cumulative Particle Size Distribution
- D10: 10% ของอนุภาคมีขนาดเล็กกว่าค่านี้
- D50: 50% มีขนาดเล็กกว่าค่านี้ หรือ Median Particle Size
- D90: 90% มีขนาดเล็กกว่าค่านี้
NIST ระบุว่าค่าเหล่านี้ใช้สรุปช่วงการกระจายตัวของขนาดอนุภาคได้สะดวก แต่ D10/D50/D90 เพียงสามค่าก็อาจไม่สามารถอธิบายรูปร่างของ distribution ทั้งหมดได้
สำหรับงานร่อนจึงควรดู %Retained หรือ %Passing บริเวณใกล้ Cut Size เพิ่มเติมด้วย
ตัวอย่างเช่น หากต้องการใช้ช่องเปิด 500 µm การรู้เพียงว่า D50 = 300 µm ยังไม่พอ ควรตรวจว่ามีวัตถุดิบอยู่ในช่วงใกล้ 500 µm มากเพียงใด เพราะอนุภาค Near-size มักแยกได้ยากกว่าอนุภาคที่เล็กกว่าช่องเปิดมาก
ผล PSD ช่วย scale up เครื่องร่อนผง และเลือก Mesh อย่างไร?
หลักสำคัญคือ เริ่มจาก Product Requirement ก่อนเริ่มจาก Mesh
ตัวอย่างเช่น หากกระบวนการต้องการให้ผลิตภัณฑ์ที่ผ่านเครื่องไม่มีอนุภาคหยาบเกินเกณฑ์ที่กำหนด ขั้นแรกควรกำหนด Cut Size ที่ต้องการ แล้วจึงดู PSD ว่า Feed มีอนุภาคเหนือและใต้ Cut Size ในสัดส่วนเท่าใด
จากนั้นจึงเลือก Aperture Size เป็น Candidate สำหรับทดลอง
ควรหลีกเลี่ยงวิธีคิดว่า:
Lab ใช้ตะแกรง 500 µm แล้วผ่านได้ → Production ใช้ 500 µm แล้วต้องได้ Capacity ตามต้องการ
เพราะ Lab Sieve Test และ Production Screening มีวัตถุประสงค์ต่างกัน ห้องแล็บสามารถใช้ปริมาณตัวอย่างต่ำและให้เวลาในการร่อนมาก ขณะที่ Production ต้องรับ Feed อย่างต่อเนื่องและมี Residence Time จำกัด
ทำไม scale up เครื่องร่อนผง จาก Lab Capacity โดยตรงไม่ได้?
จุดที่มักสร้างความเข้าใจผิดคือการพยายามคูณพื้นที่ตะแกรงของ Lab เพื่อคำนวณ kg/hr ของเครื่องใหญ่โดยตรง
ในเครื่องจริง ประสิทธิภาพได้รับอิทธิพลจากหลายตัวแปรพร้อมกัน เช่น Feed Rate, Aperture Size, ความถี่และแอมพลิจูดการสั่น, Screen Geometry และลักษณะของ Feed งานศึกษาด้าน vibrating screening พบว่าตัวแปรด้านการเดินเครื่องและโครงสร้างตะแกรงสามารถเปลี่ยน Screening Efficiency ได้อย่างมีนัยสำคัญ
ดังนั้นความสัมพันธ์จึงไม่ใช่
พื้นที่ตะแกรงเพิ่ม 10 เท่า = Capacity เพิ่ม 10 เท่าเสมอ
เพราะเมื่อ Feed Rate เพิ่ม ชั้นวัตถุดิบบนตะแกรงอาจหนาขึ้น และอนุภาค Fine ที่อยู่ด้านบนต้องใช้เวลากว่าจะสัมผัสผิวตะแกรง
Feed Rate, Screen Area และ Bed Depth เกี่ยวข้องกันอย่างไร?
ให้นึกถึงตะแกรงว่าเป็น “พื้นที่ที่อนุภาคต้องมีโอกาสสัมผัสช่องเปิด”
เมื่อป้อนวัตถุดิบมากเกินไปต่อพื้นที่ตะแกรง วัตถุดิบอาจเกิดชั้นหนา (Bed Depth สูง) ทำให้อนุภาคด้านบนมีโอกาสเข้าถึงช่องเปิดลดลง
ดังนั้นการเพิ่ม Capacity จึงอาจต้องพิจารณาทั้ง
- พื้นที่ตะแกรง
- การกระจาย Feed บนหน้าตะแกรง
- Residence Time
- รูปแบบการสั่น
- สัดส่วน Near-size Particle
ไม่ควรดูเพียงเส้นผ่านศูนย์กลางเครื่อง
ความชื้นและ Flowability มีผลต่อ Scale-up แค่ไหน?
มาก โดยเฉพาะงาน Food Powder
Particle Size เป็นเพียงหนึ่งในคุณสมบัติของผง งานทบทวนเกี่ยวกับ Food Powder Flowability ระบุว่า Particle Size Distribution, รูปร่างอนุภาค, คุณสมบัติพื้นผิว และ Moisture Content ล้วนสัมพันธ์กับพฤติกรรมการไหลของผง โดยความชื้นที่เพิ่มขึ้นสามารถส่งเสริมการเกิดแรงยึดเหนี่ยวและ Liquid Bridge ระหว่างอนุภาคได้
นี่คือเหตุผลที่วัตถุดิบสองชนิดซึ่งมี PSD ใกล้เคียงกัน อาจให้ Capacity บนเครื่องร่อนเดียวกันต่างกันมาก
ผงที่ Flow ดีอาจกระจายตัวบน Screen ได้ง่าย ขณะที่ผงเหนียวหรือดูดความชื้นอาจจับตัวเป็นก้อนและเกิด Screen Blinding จนพื้นที่เปิดจริงลดลง
Screening Efficiency ต่างจาก Particle Size Distribution อย่างไร?
PSD บอกว่า Feed มีอนุภาคขนาดอะไรอยู่เท่าไร
แต่ Screening Efficiency บอกว่าเครื่องสามารถแยกอนุภาคเหล่านั้นได้สำเร็จเพียงใดภายใต้เงื่อนไขการเดินเครื่องหนึ่ง ๆ จึงเป็นคนละ KPI
ตัวอย่างเช่น Feed อาจมีอนุภาคที่เล็กกว่า Aperture อยู่มาก แต่ถ้า Feed Rate สูงเกินไปหรือ Screen เกิด Blinding อนุภาค Fine บางส่วนอาจออกไปกับ Oversize แทนที่จะผ่านตะแกรง
โดยเฉพาะอนุภาคที่มีขนาดใกล้ Aperture จะมีโอกาสผ่านช่องเปิดยากกว่าอนุภาคที่เล็กกว่าช่องเปิดอย่างชัดเจน งานด้าน Screening จึงให้ความสำคัญกับสัดส่วน Near-size Particle อย่างมาก
ขั้นตอน scale up เครื่องร่อนผง ด้วย Pilot / Sample Test
หลังได้ PSD และ Mesh Candidate แล้ว ขั้นตอนถัดไปควรเปลี่ยนจาก “การวิเคราะห์ขนาดอนุภาค” ไปเป็น “การทดสอบ Process”
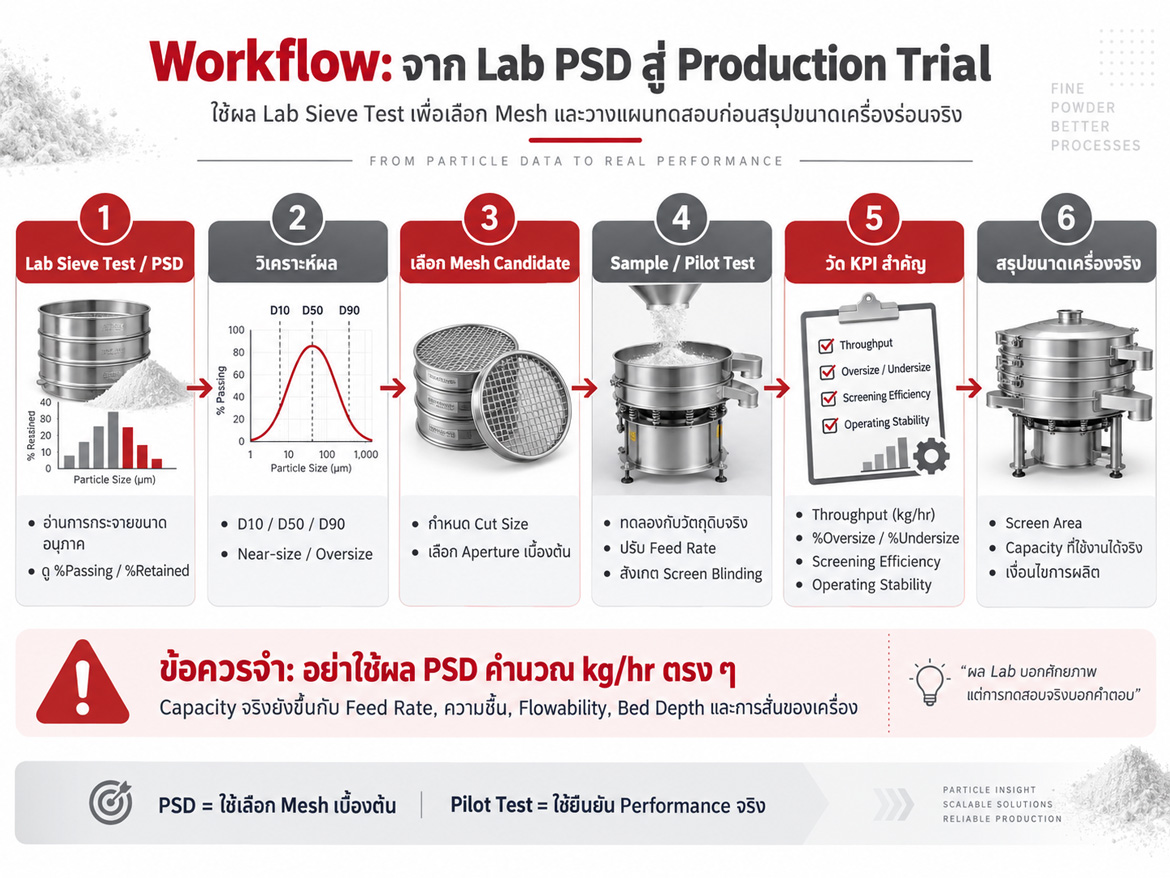
เงื่อนไข Pilot Test ควรกำหนดอย่างน้อยดังนี้:
- ใช้วัตถุดิบจาก Lot ที่เป็นตัวแทนของ Production
- บันทึก Moisture Content หรือสภาพวัตถุดิบขณะทดสอบ
- กำหนด Aperture Size ที่ต้องการทดลอง
- ทดสอบ Feed Rate หลายระดับ ไม่ทดสอบเพียงจุดเดียว
- ชั่ง Feed, Oversize และ Undersize
- ตรวจ PSD ของ Output หากต้องการประเมินคุณภาพการแยก
- ตรวจ Screen Blinding หรือการสะสมของผงบนตะแกรง
- บันทึก Capacity ที่เครื่องรักษาได้อย่างต่อเนื่อง ไม่ใช่ Peak Rate ชั่วคราว
ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน
ตัวอย่าง Lab PSD → เลือก Mesh → Production Trial
สมมติ R&D มีผล Lab Sieve Test ของวัตถุดิบหนึ่งชนิด และ Product Requirement ต้องการควบคุมอนุภาคหยาบเหนือประมาณ 600 µm
จากผล PSD พบว่า Feed ส่วนใหญ่อยู่ต่ำกว่า 600 µm แต่ยังมี Oversize อยู่บางส่วน
ขั้นที่ 1: กำหนด Aperture ใกล้ 600 µm เป็นหนึ่งใน Mesh Candidate
ขั้นที่ 2: ตรวจสัดส่วนอนุภาคบริเวณใกล้ 600 µm เพราะ Near-size Fraction อาจเป็นกลุ่มที่แยกยาก
ขั้นที่ 3: ทดสอบวัตถุดิบจริงบนเครื่องด้วย Feed Rate หลายระดับ
ขั้นที่ 4: เก็บตัวอย่าง Undersize และ Oversize เพื่อตรวจว่าการแยกตรงตาม Requirement หรือไม่
ขั้นที่ 5: เมื่อได้ Feed Rate ที่รักษาคุณภาพการแยกได้ จึงนำผลไปประกอบการกำหนด Screen Area และขนาดเครื่อง
ตัวเลขตัวอย่างนี้เป็นเพียง Engineering Illustration ไม่ใช่ Specification สำหรับเครื่องจริง
KPI ที่ควรวัดก่อน Scale up เครื่องร่อนผง
ก่อนอนุมัติ Production Scale-up ควรมีข้อมูลอย่างน้อย
| KPI | ใช้ดูอะไร |
| Throughput (kg/hr) | กำลังการผลิตต่อเนื่อง |
| % Oversize / % Undersize | คุณภาพการแยก |
| Screening Efficiency | ความสามารถในการแยกเมื่อเทียบกับ Feed |
| Screen Blinding | แนวโน้มรูตะแกรงอุดตัน |
| Product Loss | วัตถุดิบดีที่สูญเสียไปกับ Reject |
| Operating Stability | Capacity และคุณภาพคงที่ตลอดการ Run หรือไม่ |
หากกระบวนการต้องเดินต่อเนื่องหลายชั่วโมง ควรหลีกเลี่ยงการสรุป Capacity จากการทดสอบช่วงสั้นเพียงอย่างเดียว เพราะสภาพ Screen อาจเปลี่ยนหลังวัตถุดิบสะสมหรือเริ่มดูดความชื้น
ก่อนเลือกเครื่องร่อนควรส่งข้อมูลอะไรให้ Supplier?
เพื่อให้การประเมินเครื่องไม่อาศัยเพียงคำถามว่า “ต้องการกี่ kg/hr” ควรเตรียมข้อมูลดังนี้:
- ชื่อและประเภทวัตถุดิบ
- ผล Lab Sieve Test / PSD พร้อม %Retained หรือ %Passing
- Aperture หรือ Cut Size ที่ต้องการ
- Bulk Density
- Moisture Content หรือคุณสมบัติการดูดความชื้น
- ลักษณะ Flowability และการจับตัวเป็นก้อน
- Required Capacity ในหน่วย kg/hr
- วัตถุประสงค์ว่าเป็น Safety Sifting หรือ Size Classification
- กระบวนการก่อนและหลังเครื่องร่อน
- ตัวอย่างวัตถุดิบสำหรับ Sample Test หากทำได้
ข้อมูลชุดนี้ช่วยให้ผู้ผลิตประเมิน Mesh, Screen Area, เครื่องร่อน และเงื่อนไขการทดสอบ ได้ตรงกับ Process มากกว่าการเลือกจาก Capacity ใน Catalog เพียงอย่างเดียว
PSD คือจุดเริ่มต้น ไม่ใช่คำตอบสุดท้ายของ Scale-up
การ scale up เครื่องร่อนผง ที่เหมาะสมควรเริ่มจาก Lab Sieve Test เพื่อเข้าใจ Particle Size Distribution และกำหนด Aperture Candidate ก่อน
จากนั้นต้องนำข้อมูล Flowability, Moisture, Feed Rate และเงื่อนไขการผลิตเข้ามาพิจารณา พร้อมยืนยันด้วย Pilot หรือ Sample Test
เพราะสิ่งที่โรงงานต้องการไม่ใช่เพียง “ตะแกรงที่มีรูขนาดถูกต้อง” แต่คือระบบที่สามารถรักษา Capacity และคุณภาพการแยกได้พร้อมกันภายใต้การผลิตจริง
หากมีผล Lab Sieve Test หรือ PSD อยู่แล้ว และต้องการประเมินว่าจะนำข้อมูลไปเลือก Mesh, Screen Area หรือขนาดเครื่องร่อนอย่างไร สามารถเตรียมผลทดสอบและข้อมูลวัตถุดิบไว้ แล้ว โทรปรึกษาเราได้ที่ 081-110-8713 เพื่อช่วยตรวจเงื่อนไขก่อนเข้าสู่ขั้นตอน Sample Test และเลือกเครื่อง
FAQ
ใช้เป็นข้อมูลเลือก Mesh Candidate เบื้องต้นได้ แต่ควรเริ่มจาก Product Requirement และ Cut Size ที่ต้องการก่อน จากนั้นดูสัดส่วน Oversize, Undersize และ Near-size ใน PSD แล้วจึงทดสอบบนเครื่องจริง เพราะผลการแยกยังขึ้นกับ Feed Rate, Flowability และสภาพ Screen
D50 เท่ากับ Mesh ที่ควรใช้หรือไม่?
ไม่จำเป็น D50 คือขนาดที่มี 50% ของ cumulative distribution ต่ำกว่าค่านั้น ไม่ใช่ค่าที่บอกว่าควรใช้ Aperture เท่าใด การเลือก Aperture ควรอิง Product Specification หรือ Cut Size ที่กระบวนการต้องการ
ทำไมวัตถุดิบ PSD ใกล้กัน แต่ Capacity เครื่องร่อนต่างกัน?
เพราะ PSD ไม่ได้อธิบายคุณสมบัติทั้งหมดของผง รูปร่างอนุภาค ความชื้น Cohesion, Flowability และการจับตัวเป็นก้อนสามารถเปลี่ยนพฤติกรรมบนตะแกรงได้ แม้การกระจายขนาดอนุภาคจะใกล้เคียงกัน
ต้องส่งวัตถุดิบทดลองก่อนซื้อเครื่องหรือไม่?
หากวัตถุดิบมีความละเอียดสูง เหนียว ดูดความชื้นง่าย หรือ Requirement ด้าน Capacity และ Separation ค่อนข้างเข้มงวด การทำ Sample Test จะช่วยลดความไม่แน่นอนได้มากกว่าการเลือกจาก Specification หรือ Catalog เพียงอย่างเดียว