เครื่องร่อนก่อนบรรจุ จำเป็นกับทุกไลน์ผลิตอาหารหรือไม่? นี่เป็นคำถามที่ฝ่าย QA และ Production ต้องพิจารณา โดยเฉพาะโรงงานผลิตแป้ง ผงปรุงรส เครื่องดื่มผง และผลิตภัณฑ์อาหารชนิดผงที่ต้องการควบคุมคุณภาพก่อนเข้าสู่กระบวนการบรรจุ แม้ผลิตภัณฑ์จะผ่านการบด ผสม หรือร่อนมาแล้ว แต่ระหว่างการพักและลำเลียงอาจเกิดก้อนผงหรือมีความเสี่ยงจากสิ่งแปลกปลอมในกระบวนการผลิต การเพิ่มเครื่องร่อนจึงอาจช่วยลดปัญหาเหล่านี้ได้ อย่างไรก็ตาม การติดตั้งเครื่องร่อนเพิ่มเติมย่อมมีทั้งต้นทุน พื้นที่ติดตั้ง และภาระในการบำรุงรักษา บทความนี้จึงอธิบาย 5 สถานการณ์ที่ควรพิจารณา Final Safety Screening พร้อมแนวทางเลือกอุปกรณ์ให้เหมาะกับไลน์ผลิตจริง คำตอบสรุป: เครื่องร่อนก่อนบรรจุไม่จำเป็นสำหรับทุกโรงงาน แต่ควรพิจารณาเมื่อผลิตภัณฑ์มีความเสี่ยงเกิดก้อนผง สิ่งแปลกปลอม หรือปัญหาการไหลเข้าเครื่องบรรจุไม่สม่ำเสมอ การตัดสินใจควรอ้างอิงประวัติปัญหาคุณภาพ ผลการประเมินความเสี่ยง และการทดลองกำลังการร่อนจริง เพื่อให้การเพิ่มเครื่องจักรช่วยควบคุมคุณภาพโดยไม่สร้างคอขวดใหม่ เครื่องร่อนก่อนบรรจุ มีหน้าที่อะไร? เครื่องร่อนก่อนบรรจุเป็นอุปกรณ์ที่ติดตั้งใกล้ขั้นตอนสุดท้ายของไลน์ผลิต เพื่อคัดแยกวัสดุที่มีขนาดใหญ่กว่าช่องเปิดตะแกรงออกจากผลิตภัณฑ์ก่อนเข้าสู่เครื่องบรรจุ (Packing Machine) โดยทั่วไปนิยมใช้ เครื่องร่อนผงระบบสั่น (Vibratory Sifter) สำหรับกระบวนการ Final Safety Screening หรือ Safety Sifting หน้าที่หลักประกอบด้วย อย่างไรก็ตาม […]
Knowledge
Knowledge ความรู้เกี่ยวกับ เครื่องร่อนแป้ง เครื่องร่อนผง เครื่องคัดขนาด และสาระน่ารู้ทั่วไป
ตำแหน่งเครื่องร่อนในไลน์ผลิต ควรร่อนก่อนหรือหลังบด?
การเลือก ตำแหน่งเครื่องร่อนในไลน์ผลิต ไม่ควรตัดสินจากเพียงว่า “เครื่องร่อนควรอยู่หน้าเครื่องบดหรือหลังเครื่องบด” เพราะสองตำแหน่งมีหน้าที่ต่างกัน การวางผิดจุดอาจทำให้เครื่องบดรับวัตถุดิบที่ไม่จำเป็นต้องบด เกิดโหลดหมุนเวียนจาก Oversize มากเกินไป หรือควบคุมขนาดผงหลังบดไม่ได้ตามเป้าหมาย สำหรับ Process Engineer และ Production Manager คำถามที่ควรถามก่อนจึงไม่ใช่แค่ “วางตรงไหน” แต่คือ ต้องการให้เครื่องร่อนทำหน้าที่อะไรในกระบวนการ คำตอบแบบสั้น: หากต้องการคัดก้อน วัตถุขนาดผิดปกติ หรือแยกผงละเอียดออกก่อนเข้าเครื่องบด ให้พิจารณาร่อนก่อนบด (Pre-screen) แต่ถ้าต้องการควบคุม Particle Size ของผลิตภัณฑ์หลังบด ควรร่อนหลังบด ส่วนไลน์ที่วัตถุดิบแปรปรวนและต้องควบคุมขนาดปลายทางอย่างจริงจัง อาจจำเป็นต้องร่อนทั้งสองตำแหน่ง ตำแหน่งเครื่องร่อนในไลน์ผลิต ควรอยู่ก่อนหรือหลังเครื่องบด? หลักง่ายที่สุดคือแยกหน้าที่ออกเป็น 2 กลุ่ม ร่อนก่อนบด = Process Protection / Feed Preparationเน้นเตรียม Feed ให้เหมาะกับเครื่องบด เช่น คัดวัตถุหรือก้อนขนาดผิดปกติ และในบาง Process สามารถแยก Fine Particle ที่ไม่จำเป็นต้องบดออกก่อน […]
Safety Sifting คือ อะไร? ต่างจาก Grading อย่างไร
Safety Sifting คือ หนึ่งในคำที่ฝ่าย QA, Production และ Engineer มักพบเมื่อต้องเลือกเครื่องร่อนผง แต่ปัญหาคือหลายโรงงานเข้าใจว่า “เครื่องร่อนก็คือเครื่องแยกขนาดเหมือนกันทั้งหมด” จึงเริ่มเลือกจาก Mesh หรือขนาดเครื่องก่อนกำหนดหน้าที่จริงของกระบวนการ ในทางปฏิบัติ Safety Sifting และ Grading มีเป้าหมายต่างกัน แบบแรกเน้นป้องกันสิ่งที่ไม่ควรผ่านเข้าสู่ขั้นตอนถัดไป ส่วนแบบหลังเน้นแบ่งวัตถุดิบหรือผลิตภัณฑ์ตามช่วงขนาด การเลือกผิดจึงอาจทำให้ตะแกรงละเอียดเกินไป Capacity ไม่ถึง เกิด Mesh Blinding หรือได้ผลิตภัณฑ์ที่มี Particle Size Distribution ไม่เป็นไปตามที่ต้องการ คำตอบแบบสั้น: Safety Sifting คือการร่อนเพื่อดัก Oversize, ก้อน หรือสิ่งแปลกปลอมที่ไม่ควรเข้าสู่กระบวนการ ส่วน Grading คือการแยกวัตถุดิบออกเป็นช่วงขนาดตาม Particle Size เป้าหมาย ดังนั้นการเลือก Mesh จำนวนชั้นตะแกรง และ KPI ของเครื่องทั้งสองงานไม่ควรใช้เกณฑ์เดียวกัน Safety Sifting คืออะไร? […]
ปัจจัยกำลังการผลิตเครื่องร่อน Bulk Density, Moisture และ Flowability
เครื่องร่อนที่ระบุ Capacity เท่ากันในเอกสารอาจให้ผลจริงต่างกันมากเมื่อเปลี่ยนวัตถุดิบ เพราะ ปัจจัยกำลังการผลิตเครื่องร่อน ไม่ได้ขึ้นอยู่กับขนาดมอเตอร์หรือเส้นผ่านศูนย์กลางตะแกรงเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับ Bulk Density, Moisture, Flowability, Particle Size, Mesh Size และอัตราการป้อน หากประเมินจากตัวเลข kg/hr โดยไม่ดูคุณสมบัติผงจริง อาจพบว่าเครื่องรับวัตถุดิบไม่ทัน ตะแกรงตัน หรือกลายเป็น Bottleneck ของสายการผลิต สรุปสั้น: Capacity ของเครื่องร่อนควรมองเป็น “Capacity ภายใต้เงื่อนไขของวัตถุดิบและการใช้งาน” ไม่ใช่ค่าคงที่ของเครื่อง วัตถุดิบที่มี Bulk Density ต่ำ, Flowability ไม่ดี หรือมีความชื้นจนเกิดการเกาะตัว อาจใช้พื้นที่ตะแกรงมากขึ้นและผ่านช่องตะแกรงได้ช้าลง ดังนั้นการระบุชนิดผง คุณสมบัติวัตถุดิบ Mesh และ Required Capacity จึงสำคัญกว่าการเปรียบเทียบตัวเลข kg/hr เพียงอย่างเดียว ปัจจัยกำลังการผลิตเครื่องร่อน มีอะไรบ้าง? ประสิทธิภาพการร่อนเกิดจากการทำงานร่วมกันของ วัตถุดิบ + ตะแกรง + การสั่น […]
Scale up เครื่องร่อนผง จาก Lab PSD สู่ Production จริง
มีผล Lab Sieve Test อยู่ในมือ ไม่ได้หมายความว่าเราจะสามารถนำตัวเลขนั้นไป scale up เครื่องร่อนผง สำหรับ Production ได้ทันที เพราะผลในห้องแล็บส่วนใหญ่บอกว่า “วัตถุดิบมีอนุภาคขนาดใดอยู่เท่าไร” แต่กำลังการผลิตของเครื่องร่อนจริงยังขึ้นอยู่กับ Feed Rate, พื้นที่ตะแกรง, ความหนาของชั้นวัตถุดิบ, ความชื้น, Flowability และพฤติกรรมของผงขณะสั่น หากเลือกเครื่องจาก Mesh และ kg/hr เพียงสองค่า อาจได้ขนาดช่องเปิดถูกต้อง แต่ Capacity ไม่ถึง หรือเกิด Screen Blinding เมื่อเดินเครื่องจริงได้ คำตอบแบบสั้น: ผล Particle Size Distribution (PSD) เหมาะสำหรับใช้กำหนด ขนาดอนุภาคเป้าหมายและ Mesh Candidate เบื้องต้น แต่ไม่ควรใช้ทำนาย Production Capacity โดยตรง การ Scale-up ที่มีความเสี่ยงต่ำกว่าคือใช้ PSD ร่วมกับคุณสมบัติวัตถุดิบ […]
ผงอุดตันตะแกรง 7 สาเหตุ Screen Blinding และวิธีแก้
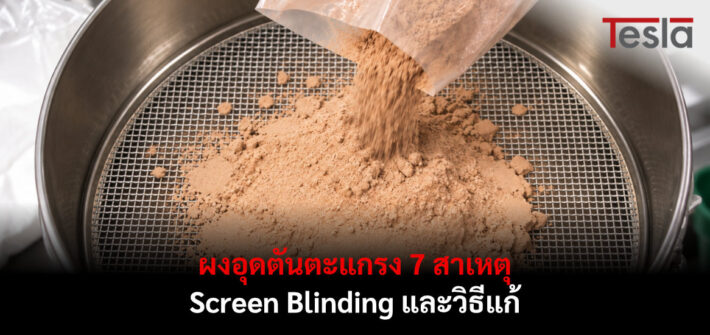
ปัญหา ผงอุดตันตะแกรง เป็นหนึ่งในสาเหตุที่ทำให้เครื่องร่อนผงทำงานได้ต่ำกว่าที่คาดไว้ ทั้งที่มอเตอร์ยังทำงานปกติและไม่ได้เปลี่ยนขนาด Mesh อาการที่พบได้คือผงผ่านตะแกรงช้าลง วัตถุดิบสะสมบนหน้าตะแกรง Capacity ค่อย ๆ ลด และต้องหยุดเครื่องเพื่อทำความสะอาดบ่อยขึ้น สิ่งที่ทำให้การแก้ปัญหานี้ซับซ้อนคือ Screen Blinding ไม่ได้เกิดจาก Mesh เพียงอย่างเดียว แต่สัมพันธ์กับ คุณสมบัติวัตถุดิบ Particle Size Distribution ความชื้น ปริมาณ Feed การเคลื่อนที่ของผง และระบบทำความสะอาดตะแกรง ดังนั้น การเปลี่ยน Mesh หรือเพิ่มแรงสั่นทันทีอาจไม่แก้ต้นเหตุ และบางกรณีอาจสร้างปัญหาใหม่ตามมา คำตอบแบบสรุป:Screen Blinding คือภาวะที่อนุภาคติดอยู่บนหรือในช่องตะแกรงจนพื้นที่เปิดสำหรับการร่อนลดลง ส่งผลให้ Capacity และ Screening Efficiency ลดลง สาเหตุหลักมักเกี่ยวข้องกับผงเหนียวหรือชื้น อนุภาคขนาดใกล้ช่องตะแกรง การจับก้อน Feed Rate สูง การตั้งค่าการสั่น พื้นที่ตะแกรง และระบบ Anti-Blinding ที่ไม่เหมาะสม จึงควรไล่ตรวจตามอาการก่อนเปลี่ยน Mesh […]
ทดสอบเครื่องร่อนผง ก่อนซื้อ ต้องเช็กอะไรบ้าง?

การ ทดสอบเครื่องร่อนผง ด้วยวัตถุดิบจริงก่อนตัดสินใจซื้อ เป็นขั้นตอนที่ช่วยลดความเสี่ยงได้มากกว่าการพิจารณาเพียงขนาดมอเตอร์ เส้นผ่านศูนย์กลางเครื่อง หรือ Capacity ที่ระบุใน Catalogue เพราะผงแต่ละชนิดมีพฤติกรรมการไหล ความชื้น Bulk Density และ Particle Size Distribution ต่างกัน เครื่องที่สามารถร่อนวัตถุดิบชนิดหนึ่งได้ 1,000 kg/hr จึงไม่จำเป็นต้องให้ผลเท่ากันเมื่อเปลี่ยนเป็นวัตถุดิบอีกชนิดหนึ่ง สำหรับ Engineer, QA และ Procurement สิ่งสำคัญจึงไม่ใช่เพียงคำถามว่า “เครื่องรุ่นนี้ทำได้กี่ kg/hr?” แต่ควรถามต่อว่า “ทำได้ภายใต้เงื่อนไขอะไร และเราจะใช้เกณฑ์ใดพิสูจน์ก่อนรับเครื่อง?” คำตอบแบบสรุป: ก่อนซื้อควรนำวัตถุดิบที่เป็นตัวแทนการผลิตจริงมาทำ Sample Test พร้อมกำหนดขนาดตะแกรง Feed Rate สภาพวัตถุดิบ และวิธีเก็บผลให้ชัด จากนั้นเปลี่ยนผลที่ต้องการให้เป็น Acceptance Criteria ที่วัดได้ เช่น Throughput, สัดส่วนผ่านตะแกรง, การเกิด Screen Blinding และความสามารถในการทำความสะอาด ก่อนนำเกณฑ์ดังกล่าวไปใช้กับ FAT […]
สเปกเครื่องร่อนผงอุตสาหกรรม Checklist 12 ข้อก่อนสั่งซื้อ

การขอใบเสนอราคาเครื่องร่อนโดยแจ้งเพียงว่า “ต้องการเครื่องร่อนแป้ง 1,000 kg/hr” ยังไม่เพียงพอสำหรับกำหนด สเปกเครื่องร่อนผงอุตสาหกรรม ที่เหมาะกับงานจริง เพราะวัตถุดิบแต่ละชนิดมี Bulk Density, ขนาดอนุภาค, ความชื้น และพฤติกรรมการไหลแตกต่างกัน ผลที่ตามมาอาจไม่ใช่แค่ราคาที่เปรียบเทียบกันไม่ได้ แต่รวมถึง Capacity จริงต่ำกว่าเป้าหมาย ตะแกรงอุดตันบ่อย เกิด Bottleneck หรือจำเป็นต้องปรับแก้เครื่องหลังติดตั้ง ดังนั้น Engineer, Production และ Procurement ควรกำหนดข้อมูลพื้นฐานของกระบวนการให้ครบก่อนส่ง RFQ คำตอบแบบสรุป: ก่อนขอราคาเครื่องร่อนผง ควรเตรียมอย่างน้อย 12 ข้อมูล ได้แก่ ชนิดวัตถุดิบ, Bulk Density/Flowability, ความชื้น, Particle Size, Mesh, Capacity, เป้าหมายการร่อน, ระบบ Feed/Discharge, วัสดุสัมผัสผลิตภัณฑ์, Utility/พื้นที่ติดตั้ง, Cleaning/Hygiene และการเชื่อมต่อกับเครื่องก่อน–หลัง เพื่อให้ Supplier เลือกเครื่องและประเมินราคาอยู่บนเงื่อนไขเดียวกัน ทำไมต้องกำหนด สเปกเครื่องร่อนผงอุตสาหกรรม ก่อนขอราคา? […]
กำลังการผลิตเครื่องร่อนผง ดูอย่างไร? ทำไม kg/hr เท่ากันใช้แทนกันไม่ได้

เมื่อฝ่ายผลิตหรือฝ่ายจัดซื้อต้องเลือกเครื่องร่อน สิ่งแรกที่มักถูกนำมาเปรียบเทียบคือ กำลังการผลิตเครื่องร่อนผง เช่น 500 kg/hr, 1,000 kg/hr หรือ 2,000 kg/hr แต่ตัวเลขเหล่านี้ไม่ควรถูกตีความว่าเป็นกำลังผลิตที่เครื่องจะทำได้กับวัตถุดิบทุกชนิด เพราะแม้ใช้เครื่องรุ่นเดียวกัน ตะแกรงขนาดเดียวกัน และมอเตอร์กำลังเท่ากัน เมื่อนำไปร่อนแป้ง น้ำตาล ผงปรุงรส หรือผงสมุนไพร ผลลัพธ์ที่ได้อาจแตกต่างกันอย่างมาก ปัญหาจึงไม่ได้อยู่ที่ว่า “เครื่องระบุ Capacity เท่าไร” เพียงอย่างเดียว แต่ต้องถามต่อว่า Capacity นั้นวัดจากวัตถุดิบอะไร ใช้ตะแกรงกี่ Mesh และอยู่ภายใต้เงื่อนไขการป้อนแบบใด สำหรับโรงงานที่ต้องเดินไลน์ผลิตต่อเนื่อง ความแตกต่างเพียง 20–30% อาจหมายถึงเครื่องร่อนกลายเป็นคอขวดของทั้งกระบวนการผลิตได้ทันที ทำไม กำลังการผลิตเครื่องร่อนผง ตามสเปกจึงอาจไม่เท่ากับหน้างานจริง สมมติว่าเครื่องร่อนสองรุ่นระบุ Capacity สูงสุด 1,000 kg/hr เท่ากัน จึงดูเหมือนว่าสามารถนำไปใช้แทนกันได้ แต่ตัวเลข Rated Capacity โดยทั่วไปเป็นค่าที่ได้ภายใต้เงื่อนไขการทดสอบบางอย่าง ไม่ใช่การรับประกันว่าเครื่องจะร่อนได้ 1,000 kg/hr กับวัตถุดิบทุกประเภท หากโรงงานต้องการร่อนผงที่ละเอียดมาก มีความชื้นสูง […]
เกรดสแตนเลส SUS304 VS SUS316L ต่างกันอย่างไร?

การเลือก เกรดสแตนเลส สำหรับเครื่องจักรในโรงงานอาจดูเหมือนเป็นเรื่องทางเทคนิคเล็ก ๆ แต่ในความเป็นจริงกลับส่งผลต่อทั้งงบลงทุน อายุการใช้งานของเครื่องจักร การดูแลรักษา และความเสี่ยงด้านการกัดกร่อนในระยะยาว โดยเฉพาะฝ่ายจัดซื้อหรือเจ้าของกิจการที่เพิ่งเริ่มวางไลน์ผลิต มักเจอคำถามสำคัญว่า “จำเป็นต้องจ่ายแพงขึ้นเพื่อใช้ SUS316L หรือ SUS304 ก็เพียงพอแล้ว?” คำตอบคือ ไม่ใช่ว่า 316L ดีกว่า 304 ในทุกกรณี แต่ควรเลือกให้เหมาะกับวัตถุดิบ สภาพแวดล้อม วิธีทำความสะอาด และลักษณะการใช้งานจริง เพราะการเลือกเกรดสูงเกินความจำเป็นอาจทำให้ต้นทุนเครื่องจักรสูงขึ้นโดยไม่ได้สร้างประโยชน์มากนัก ขณะที่การเลือกเกรดต่ำเกินไปก็อาจเพิ่มความเสี่ยงด้านการกัดกร่อนและค่าใช้จ่ายตามมาในอนาคต ปัญหาของการเลือกเกรดสแตนเลสผิด ไม่ได้จบแค่ “ซื้อแพงหรือถูก” สำหรับโรงงานใหม่ การควบคุมงบลงทุนเป็นสิ่งสำคัญมาก เครื่องจักรแต่ละเครื่องอาจมีราคาแตกต่างกันตามวัสดุที่ใช้ และหนึ่งในปัจจัยที่ทำให้ราคาต่างกันก็คือ เกรดของสแตนเลส ฝ่ายจัดซื้อจึงมักเจอสองสถานการณ์ ปัญหาคือ หากตัดสินใจจากราคาเพียงอย่างเดียว โดยไม่ได้พิจารณาชนิดของวัตถุดิบและสภาพการใช้งาน เครื่องจักรที่ดูเหมือนประหยัดในวันซื้อ อาจมีต้นทุนแฝงจากการซ่อมบำรุง การเปลี่ยนชิ้นส่วน หรือการหยุดไลน์ผลิตในอนาคต ดังนั้นคำถามที่ควรถามจึงไม่ใช่แค่ “304 หรือ 316L อันไหนดีกว่า?” แต่ควรถามว่า “ลักษณะงานของเราเหมาะกับเกรดไหน?” เลือกเกรดสแตนเลสผิด อาจเพิ่มต้นทุนมากกว่าที่คิด ความแตกต่างระหว่าง SUS304 และ […]