เครื่องร่อนที่ระบุ Capacity เท่ากันในเอกสารอาจให้ผลจริงต่างกันมากเมื่อเปลี่ยนวัตถุดิบ เพราะ ปัจจัยกำลังการผลิตเครื่องร่อน ไม่ได้ขึ้นอยู่กับขนาดมอเตอร์หรือเส้นผ่านศูนย์กลางตะแกรงเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับ Bulk Density, Moisture, Flowability, Particle Size, Mesh Size และอัตราการป้อน หากประเมินจากตัวเลข kg/hr โดยไม่ดูคุณสมบัติผงจริง อาจพบว่าเครื่องรับวัตถุดิบไม่ทัน ตะแกรงตัน หรือกลายเป็น Bottleneck ของสายการผลิต
สรุปสั้น: Capacity ของเครื่องร่อนควรมองเป็น “Capacity ภายใต้เงื่อนไขของวัตถุดิบและการใช้งาน” ไม่ใช่ค่าคงที่ของเครื่อง วัตถุดิบที่มี Bulk Density ต่ำ, Flowability ไม่ดี หรือมีความชื้นจนเกิดการเกาะตัว อาจใช้พื้นที่ตะแกรงมากขึ้นและผ่านช่องตะแกรงได้ช้าลง ดังนั้นการระบุชนิดผง คุณสมบัติวัตถุดิบ Mesh และ Required Capacity จึงสำคัญกว่าการเปรียบเทียบตัวเลข kg/hr เพียงอย่างเดียว
ปัจจัยกำลังการผลิตเครื่องร่อน มีอะไรบ้าง?
ประสิทธิภาพการร่อนเกิดจากการทำงานร่วมกันของ วัตถุดิบ + ตะแกรง + การสั่น + อัตราการป้อน ไม่ใช่ตัวแปรใดตัวแปรหนึ่ง
งานวิจัยด้าน Vibrating Screen ระบุว่าปัจจัยสำคัญประกอบด้วย Feed Rate, Aperture Size, ขนาดและความยาวพื้นที่ตะแกรง รวมถึง Frequency, Amplitude และทิศทางของการสั่น ขณะเดียวกันคุณสมบัติของวัตถุดิบ เช่น Particle Size Distribution และ Moisture ก็มีผลต่อ Screening Performance เช่นกัน
ดังนั้น เมื่อ Supplier ระบุว่าเครื่องสามารถทำได้ “X kg/hr” คำถามต่อไปควรเป็น ทดสอบด้วยวัตถุดิบอะไร ใช้ Mesh เท่าไร และ Feed Rate เท่าไร
Bulk Density ส่งผลต่อ ปัจจัยกำลังการผลิตเครื่องร่อน อย่างไร?
Bulk Density คือมวลของผงต่อปริมาตรรวมของกองผง ซึ่งรวมช่องว่างระหว่างอนุภาคด้วย และเป็นตัวแปรที่สัมพันธ์กับพฤติกรรมการจัดเรียงและการไหลของผง
ในเชิงวิศวกรรม ความสัมพันธ์พื้นฐานสามารถมองได้ว่า:
Volumetric Flow ≈ Mass Flow ÷ Bulk Density
ตัวอย่างเช่น หากต้องการร่อนวัตถุดิบสองชนิดที่ 500 kg/hr เท่ากัน วัตถุดิบที่มี Bulk Density ต่ำกว่าจะมีปริมาตรที่ต้องผ่านเครื่องต่อชั่วโมงมากกว่า
ผลที่ตามมาคือวัตถุดิบอาจสร้างชั้นผงบน Screen หนาขึ้น เพิ่ม Screen Loading และลดโอกาสที่อนุภาคจะสัมผัสช่องตะแกรงอย่างมีประสิทธิภาพ
ในทางกลับกัน วัตถุดิบ Bulk Density สูงอาจให้ค่า kg/hr สูงกว่าเมื่อป้อนในปริมาตรเท่ากัน แต่ไม่ได้หมายความว่าจะร่อนง่ายกว่าเสมอ เพราะยังต้องพิจารณา Flowability, Particle Size และสัดส่วนอนุภาคที่มีขนาดใกล้ช่อง Mesh ด้วย
Moisture ส่งผลต่อ ปัจจัยกำลังการผลิตเครื่องร่อน อย่างไร?
สำหรับผงหลายชนิด เมื่อ Moisture เพิ่มขึ้น แรงยึดเหนี่ยวระหว่างอนุภาคสามารถเพิ่มขึ้นจากการเกิด Liquid Bridge ทำให้ผงจับตัวเป็นก้อน เกาะพื้นผิว และไหลยากขึ้น งานทบทวนเกี่ยวกับ Food Powder ระบุว่า Moisture เป็นหนึ่งในปัจจัยสำคัญที่มีผลต่อ Flowability และสามารถเกี่ยวข้องกับ Agglomeration, Stickiness และ Caking ได้
เมื่อวัตถุดิบเข้าสู่เครื่องร่อน ผลที่อาจเกิดขึ้น ได้แก่
- ผงกระจายบนตะแกรงไม่สม่ำเสมอ
- อนุภาครวมตัวกันเป็นก้อน
- ช่องตะแกรงเริ่มถูกปิด
- Effective Screening Area ลดลง
- Capacity ค่อย ๆ ลดลงระหว่างการผลิต
- ต้องหยุดทำความสะอาดบ่อยขึ้น
ภาวะที่ช่องตะแกรงถูกอนุภาคปิดหรืออุดจนพื้นที่เปิดลดลงเรียกว่า Screen Blinding
อย่างไรก็ตาม ไม่ควรสรุปว่า Moisture ที่สูงขึ้นทำให้ Flowability แย่ลงในทุกกรณี เพราะผลของน้ำขึ้นอยู่กับชนิดผง ระดับความชื้น ขนาดและรูปร่างอนุภาค งานวิจัยพบว่าบางวัสดุอาจมีช่วงความชื้นต่ำที่ช่วยลดแรงเสียดทาน ก่อนที่ความชื้นสูงขึ้นจะเพิ่ม Cohesion อีกครั้ง
Flowability ส่งผลต่อ ปัจจัยกำลังการผลิตเครื่องร่อน อย่างไร?
Flowability ไม่ใช่คุณสมบัติเดี่ยวที่ตายตัวของผง แต่เกิดจากหลายปัจจัย เช่น Particle Size Distribution, Particle Shape, Moisture, Surface Properties และแรงยึดเหนี่ยวระหว่างอนุภาค
ผงที่ไหลดีมักสามารถออกจาก Hopper และเข้าสู่เครื่องได้ต่อเนื่องกว่า ส่วนผง Cohesive อาจเกิด
- Bridging เหนือทางออก Hopper
- Rat-holing หรือไหลเฉพาะบริเวณตรงกลาง
- Feed Rate ขึ้นลง
- ผงลงตะแกรงเป็นก้อน
- Screen Loading ไม่สม่ำเสมอ
ดังนั้น แม้ตัวเครื่องร่อนจะรองรับ Capacity ได้ แต่หากระบบต้นทางจ่ายผงไม่สม่ำเสมอ ค่า kg/hr ของทั้งกระบวนการก็อาจแกว่งตามไปด้วย
วิธีประเมิน Flowability เบื้องต้นที่ใช้กันในงาน Powder Characterization ได้แก่ Bulk/Tapped Density, Carr’s Compressibility Index, Hausner Ratio และ Angle of Repose อย่างไรก็ตาม ไม่มีค่าทดสอบเพียงค่าเดียวที่อธิบายพฤติกรรมการไหลในทุกสภาวะได้ครบถ้วน
Bulk Density + Moisture + Flowability เชื่อมกับ Screen Loading อย่างไร?
ให้มอง Screen Loading เป็น “ภาระจริงที่ตะแกรงต้องจัดการในแต่ละช่วงเวลา”
เมื่อป้อนผงเร็วเกินไปหรือวัตถุดิบใช้เวลาผ่านตะแกรงนาน ชั้นวัตถุดิบบน Screen จะหนาขึ้น อนุภาคด้านบนมีโอกาสสัมผัสช่องตะแกรงน้อยลง และประสิทธิภาพการคัดอาจเปลี่ยนไป งานวิจัยเกี่ยวกับ Vibrating Screen พบว่า Feed Rate มีผลต่อพฤติกรรมการร่อน และมีช่วง Feed Rate ที่เหมาะสมกับระบบแต่ละแบบ
จึงไม่ควรแก้ Capacity ต่ำด้วยการ “เร่ง Feed ให้มากขึ้น” โดยอัตโนมัติ เพราะอาจกลายเป็นการเพิ่ม Screen Loading แทนที่จะเพิ่ม Throughput ที่ผ่านตะแกรงจริง
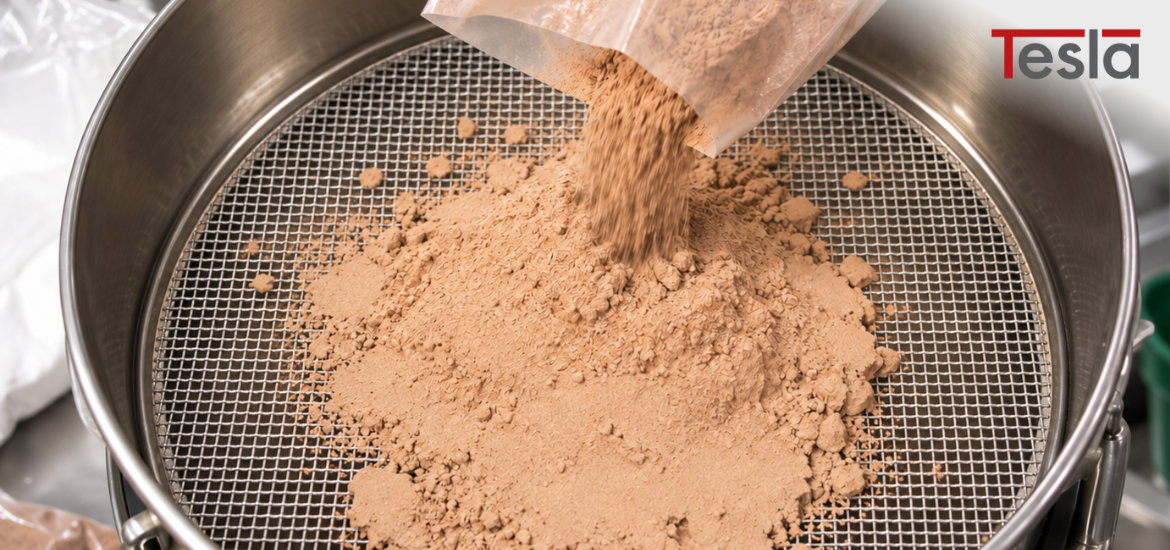
ทำไมวัตถุดิบต่างชนิดจึงทำให้ กำลังการผลิตเครื่องร่อน ต่างกัน?
ลองเปรียบเทียบวัตถุดิบ 3 ลักษณะบนเครื่องเดียวกัน โดยเป็น ตัวอย่างเชิงพฤติกรรม ไม่ใช่ค่าทดสอบของผลิตภัณฑ์จริง
| ลักษณะวัตถุดิบ | พฤติกรรมที่อาจพบ | ผลต่อ Capacity |
| ผงค่อนข้างหยาบและไหลดี | กระจายตัวง่าย Feed ค่อนข้างสม่ำเสมอ | มีโอกาสรักษา Throughput ได้ง่ายกว่า |
| ผงละเอียดและ Cohesive | จับตัวกันง่าย กระจายบน Screen ยาก | Throughput อาจลดลง |
| ผงดูดความชื้นและเริ่มจับก้อน | เกาะ Screen และเกิด Blinding | Capacity อาจลดลงระหว่างเดินเครื่อง |
ตัวอย่างนี้แสดงให้เห็นว่า Machine Size เท่ากัน + Motor เท่ากัน + Mesh เท่ากัน ไม่ได้แปลว่า Capacity ต้องเท่ากัน
ปัจจัยอื่นที่ต้องดูร่วมกับ Bulk Density, Moisture และ Flowability
นอกจากสามตัวแปรหลัก ยังมีปัจจัยที่ส่งผลโดยตรงต่อการร่อน ได้แก่ Mesh/Aperture Size, Particle Size Distribution, Screen Area, Feed Rate และ Vibration Parameters
โดยเฉพาะอนุภาคที่มีขนาดใกล้กับช่องตะแกรง จะต้องมีโอกาสสัมผัส Aperture ที่เหมาะสมจึงจะผ่านได้ การศึกษากระบวนการ Screening แสดงว่าทั้งขนาดและรูปแบบช่องตะแกรง รวมถึงจำนวนครั้งที่อนุภาคมีโอกาสสัมผัสช่อง มีผลต่อการแยก
ดังนั้น การเปลี่ยนจาก Mesh หยาบเป็น Mesh ละเอียดโดยคาดหวัง Capacity เดิม จึงไม่ควรถือเป็นสมมติฐานโดยไม่ทดลองจริง
ก่อนประเมิน Capacity เครื่องร่อนควรเก็บข้อมูลอะไรบ้าง?
สำหรับ Engineer, Production และ Procurement ข้อมูลที่ควรเตรียมก่อนสอบถาม Supplier ได้แก่
- ชื่อและประเภทวัตถุดิบ
- Particle Size Distribution หรือขนาดวัตถุดิบโดยประมาณ
- Mesh/Aperture ที่ต้องการ
- Bulk Density
- Moisture Content หรือช่วงความชื้นที่พบจริง
- ลักษณะ Flow เช่น ไหลดี จับก้อน เหนียว หรือ Hygroscopic
- Required Capacity ในหน่วย kg/hr
- จุดประสงค์การร่อน เช่น Safety Sifting, Scalping หรือ Classification
หากวัตถุดิบมีหลายสูตร ควรส่งข้อมูลของ Worst-case Material ด้วย ไม่ใช่เฉพาะสูตรที่ไหลง่ายที่สุด
ตารางสรุป ปัจจัยที่ส่งผลต่อกำลังการผลิตเครื่องร่อน
| คุณสมบัติ | ผลต่อกระบวนการ | ความเสี่ยงที่ควรตรวจสอบ |
| Bulk Density ต่ำ | ปริมาตรวัตถุดิบต่อ kg สูง | Screen Loading สูง |
| Moisture สูง | อาจเพิ่ม Cohesion/Agglomeration | Blinding, Caking |
| Flowability ต่ำ | Feed ไม่ต่อเนื่อง | Capacity แกว่ง |
| Particle Size ใกล้ Mesh | ผ่านช่องได้ยากกว่าอนุภาคเล็กกว่าช่องมาก | Screening Efficiency ลด |
| Feed Rate สูงเกินไป | Feed Rate สูงเกินไป | Screen Overloading |
| Screen Area ไม่เพียงพอ | พื้นที่ให้อนุภาคสัมผัส Mesh จำกัด | Throughput ไม่ถึงเป้า |
เมื่อไรควรทำ Sample Test ก่อนเลือกเครื่องจริง?
ควรให้ความสำคัญกับ Sample Test เมื่อวัตถุดิบ ละเอียดมาก, จับตัวเป็นก้อน, มีความชื้น, Hygroscopic, มีหลายสูตร หรือ Required Capacity ใกล้ขีดจำกัดของเครื่องที่กำลังพิจารณา
การ Sizing เครื่องร่อนจากสมการอย่างเดียวมีข้อจำกัด เพราะ Material Properties และ Operating Conditions มีหลายตัวแปร งานด้าน Screening จึงมักต้องพิจารณาข้อมูลทดลองร่วมกับประสบการณ์ของ Application นั้น ๆ
สำหรับการทดลอง ควรพยายามจำลอง Mesh, Feed Rate, Moisture และสภาพวัตถุดิบ ให้ใกล้กับการผลิตจริงที่สุด เพราะการทดลองด้วยผงที่แห้งหรือไหลดีกว่าวัตถุดิบหน้างานอาจทำให้ประเมิน Capacity สูงเกินความเป็นจริง
ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน
ก่อนตัดสินใจเลือกเครื่อง ควรประเมินวัตถุดิบ กำลังการผลิต Mesh และเงื่อนไขของไลน์จริง เพราะ Specification เพียงอย่างเดียวอาจไม่สะท้อนประสิทธิภาพเมื่อใช้งานกับวัตถุดิบของโรงงาน
หากต้องการประเมิน ปัจจัยกำลังการผลิตเครื่องร่อน จากวัตถุดิบและเงื่อนไขการผลิตของคุณ สามารถเตรียมข้อมูลชนิดผง Bulk Density, Moisture, Mesh และ Required Capacity เพื่อใช้ประกอบการประเมินก่อนเลือกเครื่อง
โทรปรึกษาเราได้ที่ 081-110-8713
FAQ
เพราะ kg/hr ที่เครื่องทำได้ขึ้นอยู่กับทั้ง Bulk Density, Particle Size, Moisture, Flowability, Mesh และ Feed Rate ผงที่มีปริมาตรมาก ไหลไม่ดี หรือจับตัวง่ายอาจใช้พื้นที่และเวลาในการผ่านตะแกรงมากกว่าวัตถุดิบที่ไหลดี จึงไม่ควรนำ Capacity ของวัตถุดิบชนิดหนึ่งไปใช้กับอีกชนิดโดยตรง
Bulk Density สูงหมายความว่าร่อนได้เร็วกว่าเสมอหรือไม่?
ไม่เสมอ Bulk Density สูงทำให้ปริมาตรต่อหนึ่งกิโลกรัมน้อยลง แต่การผ่านตะแกรงยังขึ้นกับ Particle Size, Flowability, Moisture และ Mesh ดังนั้น Bulk Density ควรใช้ร่วมกับข้อมูลอื่น ไม่ควรใช้เป็นตัวตัดสิน Capacity เพียงตัวเดียว
ความชื้นเท่าไรจึงทำให้ตะแกรงตัน?
ไม่มีค่ากลางที่ใช้ได้กับวัตถุดิบทุกชนิด เนื่องจากการดูดน้ำและการเกิด Cohesion แตกต่างกันตามองค์ประกอบ ขนาดอนุภาคและสภาพแวดล้อม หากผลิตภัณฑ์มีประวัติจับก้อนหรือเปลี่ยนพฤติกรรมตามฤดูกาล ควรทดสอบตัวอย่างที่ Moisture ใกล้ Worst-case ของการผลิตจริง
เพิ่ม Feed Rate แล้ว Capacity จะเพิ่มตามหรือไม่?
ไม่จำเป็น หาก Feed Rate เกินความสามารถของ Screen อาจทำให้ชั้นวัตถุดิบหนาขึ้น ลดโอกาสที่อนุภาคจะสัมผัส Aperture และทำให้ Screening Efficiency ลดลง การเพิ่ม Feed จึงต้องพิจารณาร่วมกับ Screen Area และพฤติกรรมของวัตถุดิบ