ปัญหา ผงอุดตันตะแกรง เป็นหนึ่งในสาเหตุที่ทำให้เครื่องร่อนผงทำงานได้ต่ำกว่าที่คาดไว้ ทั้งที่มอเตอร์ยังทำงานปกติและไม่ได้เปลี่ยนขนาด Mesh อาการที่พบได้คือผงผ่านตะแกรงช้าลง วัตถุดิบสะสมบนหน้าตะแกรง Capacity ค่อย ๆ ลด และต้องหยุดเครื่องเพื่อทำความสะอาดบ่อยขึ้น
สิ่งที่ทำให้การแก้ปัญหานี้ซับซ้อนคือ Screen Blinding ไม่ได้เกิดจาก Mesh เพียงอย่างเดียว แต่สัมพันธ์กับ คุณสมบัติวัตถุดิบ Particle Size Distribution ความชื้น ปริมาณ Feed การเคลื่อนที่ของผง และระบบทำความสะอาดตะแกรง ดังนั้น การเปลี่ยน Mesh หรือเพิ่มแรงสั่นทันทีอาจไม่แก้ต้นเหตุ และบางกรณีอาจสร้างปัญหาใหม่ตามมา
คำตอบแบบสรุป:
Screen Blinding คือภาวะที่อนุภาคติดอยู่บนหรือในช่องตะแกรงจนพื้นที่เปิดสำหรับการร่อนลดลง ส่งผลให้ Capacity และ Screening Efficiency ลดลง สาเหตุหลักมักเกี่ยวข้องกับผงเหนียวหรือชื้น อนุภาคขนาดใกล้ช่องตะแกรง การจับก้อน Feed Rate สูง การตั้งค่าการสั่น พื้นที่ตะแกรง และระบบ Anti-Blinding ที่ไม่เหมาะสม จึงควรไล่ตรวจตามอาการก่อนเปลี่ยน Mesh หรือเพิ่มแรงสั่น
ผงอุดตันตะแกรง (Screen Blinding) คืออะไร?
Screen Blinding เกิดขึ้นเมื่ออนุภาคเข้าไปติดในช่อง Mesh หรือเกาะสะสมบนผิวตะแกรง ทำให้ Effective Open Area หรือพื้นที่จริงที่ผงสามารถผ่านได้ลดลง เมื่อพื้นที่เปิดลดลง อัตราการร่อนก็ลดลงตาม แม้พื้นที่และขนาดของตะแกรงทางกายภาพจะยังเท่าเดิม
งานวิจัยด้านการร่อนพบว่า Blinding เป็นหนึ่งในปัจจัยสำคัญที่ควบคุมอัตราและประสิทธิภาพการร่อน เพราะอนุภาคที่ค้างในช่อง Mesh จะลดพื้นที่สำหรับการถ่ายเทของวัตถุดิบโดยตรง
อาการที่ควรสงสัย Screen Blinding ได้แก่
- Capacity ช่วงเริ่มเดินเครื่องดี แต่ค่อย ๆ ลดลง
- มีผงสะสมหนาบนหน้าตะแกรง
- ช่อง Mesh จำนวนมากถูกปิดเมื่อหยุดเครื่องตรวจ
- ต้องเคาะหรือทำความสะอาดตะแกรงแล้ว Capacity จึงกลับมา
- ปริมาณ Oversize เพิ่มขึ้นทั้งที่วัตถุดิบไม่ได้เปลี่ยน Specification
ผลที่ตามมาไม่ใช่เพียงเครื่องร่อนช้าลง แต่ยังอาจสร้าง Bottleneck ให้กับเครื่องจักรก่อนและหลังเครื่องร่อน เพิ่ม Downtime และเพิ่ม Cleaning Time
7 สาเหตุที่ทำให้ ผงอุดตันตะแกรง
1. ความชื้นสูง หรือวัตถุดิบมีความเหนียว
เมื่อผงมีความชื้นหรือพื้นผิวมีแรงยึดเกาะสูง อนุภาคสามารถเกาะกับเส้นลวดและเกาะกันเองเป็นชั้นบนตะแกรงได้ง่ายขึ้น งานศึกษาเกี่ยวกับการร่อนวัสดุเปียกพบว่าอนุภาคที่ยึดติดกับเส้นตะแกรงสามารถทำให้ช่องเปิดเกิด Blinding อย่างรวดเร็ว
ดังนั้น หากปัญหาเริ่มหลังจากเปลี่ยน Lot วัตถุดิบ เปลี่ยนสภาพการเก็บ หรือความชื้นใน Process เปลี่ยน ควรตรวจวัตถุดิบก่อนปรับเครื่อง
2. Particle Size ใกล้เคียงกับช่องตะแกรง
อนุภาคที่มีขนาดใกล้กับ Aperture เป็นกลุ่มที่ร่อนยาก เพราะสามารถเข้าไปค้างหรือ “Peg” อยู่ในช่อง Mesh ได้
งานด้าน Sieving ระบุว่าขนาดและรูปร่างของอนุภาคมีผลต่อระดับ Blinding และงานวิจัยสมัยใหม่ด้าน Particle Size Distribution ก็ยืนยันว่าอนุภาคใกล้ขนาดช่องตะแกรงเป็นกลุ่มที่ผ่านได้ยากกว่าผงที่เล็กกว่าช่องอย่างชัดเจน
กรณีนี้จึงไม่ควรดูเพียงค่าเฉลี่ย Particle Size แต่ควรดู Particle Size Distribution (PSD) ด้วย
3. ผงจับตัวเป็นก้อน (Agglomeration)
ผงละเอียดบางชนิดสามารถรวมตัวเป็น Agglomerate ทำให้ก้อนที่สัมผัสตะแกรงมีพฤติกรรมต่างจากขนาดอนุภาคเดี่ยว
สาเหตุอาจเกี่ยวข้องกับความชื้น คุณสมบัติการยึดเกาะของผง หรือเงื่อนไขจาก Process ก่อนหน้า ดังนั้น หากพบก้อนจำนวนมากก่อนเข้าตะแกรง ควรตรวจต้นทาง เช่น การเก็บ การลำเลียง หรือขั้นตอนผสม ไม่ใช่แก้เฉพาะเครื่องร่อน
4. Feed Rate สูงเกินไป
Feed Rate สูงไม่ได้ทำให้อนุภาคเกิด Blinding โดยตรงเสมอไป แต่สามารถทำให้ชั้นวัตถุดิบบนตะแกรงหนาขึ้น ลดโอกาสที่อนุภาคด้านบนจะสัมผัสช่อง Mesh และเพิ่มภาระบนพื้นที่ตะแกรง
งานวิจัยแสดงว่าปริมาณ Feed เป็นตัวแปรที่มีผลต่อพฤติกรรมและประสิทธิภาพการร่อน และค่าที่เหมาะสมต้องสัมพันธ์กับพื้นที่ตะแกรงและสภาพการทำงาน ไม่ใช่ “ยิ่งป้อนมากยิ่งได้ Capacity สูง” เสมอไป
5. การสั่นไม่เหมาะสม
การเพิ่มแรงสั่นไม่ใช่คำตอบอัตโนมัติของทุกปัญหา Blinding
ถ้าการสั่นต่ำเกินไป ผงอาจเคลื่อนตัวและกระจายบนตะแกรงไม่ดี แต่ถ้าสูงเกินไป อนุภาคอาจมีเวลาสัมผัสหน้าตะแกรงไม่เหมาะสมเช่นกัน งานทดลองพบว่า Frequency, Material Layer และคุณสมบัติวัตถุดิบมีผลร่วมกันต่อ Screening Efficiency จึงต้องหาช่วงการทำงานที่เหมาะกับผงแต่ละชนิด
6. Mesh หรือ Screen Area ไม่เหมาะกับงาน
บางครั้งต้นเหตุไม่ใช่ “Mesh ละเอียดเกินไป” แต่เป็น พื้นที่เปิดไม่เพียงพอเมื่อเทียบกับปริมาณ Feed และ PSD
หาก Screen Area มีน้อย วัตถุดิบอาจสะสมเป็นชั้นหนา เกิด Local Overloading และทำให้ปัญหา Blinding ที่มีอยู่แล้วรุนแรงขึ้น
ก่อนเปลี่ยน Mesh ควรตรวจอย่างน้อย:
- Particle Size Distribution
- Required Cut Size
- Feed Rate จริง
- พื้นที่ตะแกรงที่ใช้งานจริง
- ปริมาณ Near-Mesh Particle
- ความหนาของชั้นวัตถุดิบ
7. ระบบทำความสะอาดตะแกรงไม่เพียงพอ
หาก Process มีแนวโน้มเกิด Blinding อยู่แล้ว การพึ่งการสั่นหลักของเครื่องเพียงอย่างเดียวอาจไม่เพียงพอ จึงมีระบบ Anti-Blinding หลายรูปแบบ เช่น Ball Cleaning, Slider, Brush และ Ultrasonic
แต่ไม่มีระบบใดเหมาะกับทุกผง การเลือกระบบควรดู กลไกที่ทำให้ตันก่อน ไม่ใช่เลือกระบบที่มีแรงมากที่สุด
Ball Cleaning, Slider, Brush และ Ultrasonic ต่างกันอย่างไร?
| ระบบ | หลักการ | เหมาะพิจารณาเมื่อ | ข้อควรพิจารณา |
| Ball Cleaning | ลูกบอลกระแทกด้านล่าง Mesh จากการสั่น | มีอนุภาคค้างช่องหรือเกาะตะแกรงทั่วไป | ตรวจวัสดุลูกบอล การสึก และข้อกำหนดด้านสุขลักษณะ |
| Slider | ชิ้นส่วนเคลื่อนใต้ Mesh ช่วยปาด/กระตุ้นตะแกรง | ต้องการ Cleaning Action แบบสัมผัส | มีชิ้นส่วนสัมผัสและเกิดการสึกได้ |
| Brush | แปรงกวาดผิว Mesh | วัตถุดิบที่ต้องใช้ Mechanical Cleaning | ต้องประเมินความละเอียดและความแข็งแรงของ Mesh |
| Ultrasonic | ส่งการสั่นความถี่สูงขนาดเล็กสู่ Mesh | ผงละเอียด Cohesive หรือเกิด Blinding ต่อเนื่อง | ต้นทุนและความซับซ้อนสูงกว่า ควรทดลองกับวัตถุดิบจริง |
Ball Deck เป็นวิธีที่ใช้กันในเครื่องร่อนเพื่อช่วยลดการ Blind โดยให้ลูกบอลกระแทกตะแกรงจากด้านล่าง ขณะที่งานทดลองกับ Fine Powder พบว่า Ultrasonic Vibration สามารถช่วยกระจาย Agglomerates และลดการอุดตันของช่องตะแกรงได้
อย่างไรก็ตาม Ultrasonic ไม่ได้หมายความว่า Capacity จะเพิ่มในอัตราเดียวกันสำหรับทุกวัตถุดิบ ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน
Decision Tree แก้ ผงอุดตันตะแกรง ควรตรวจอะไรก่อน?
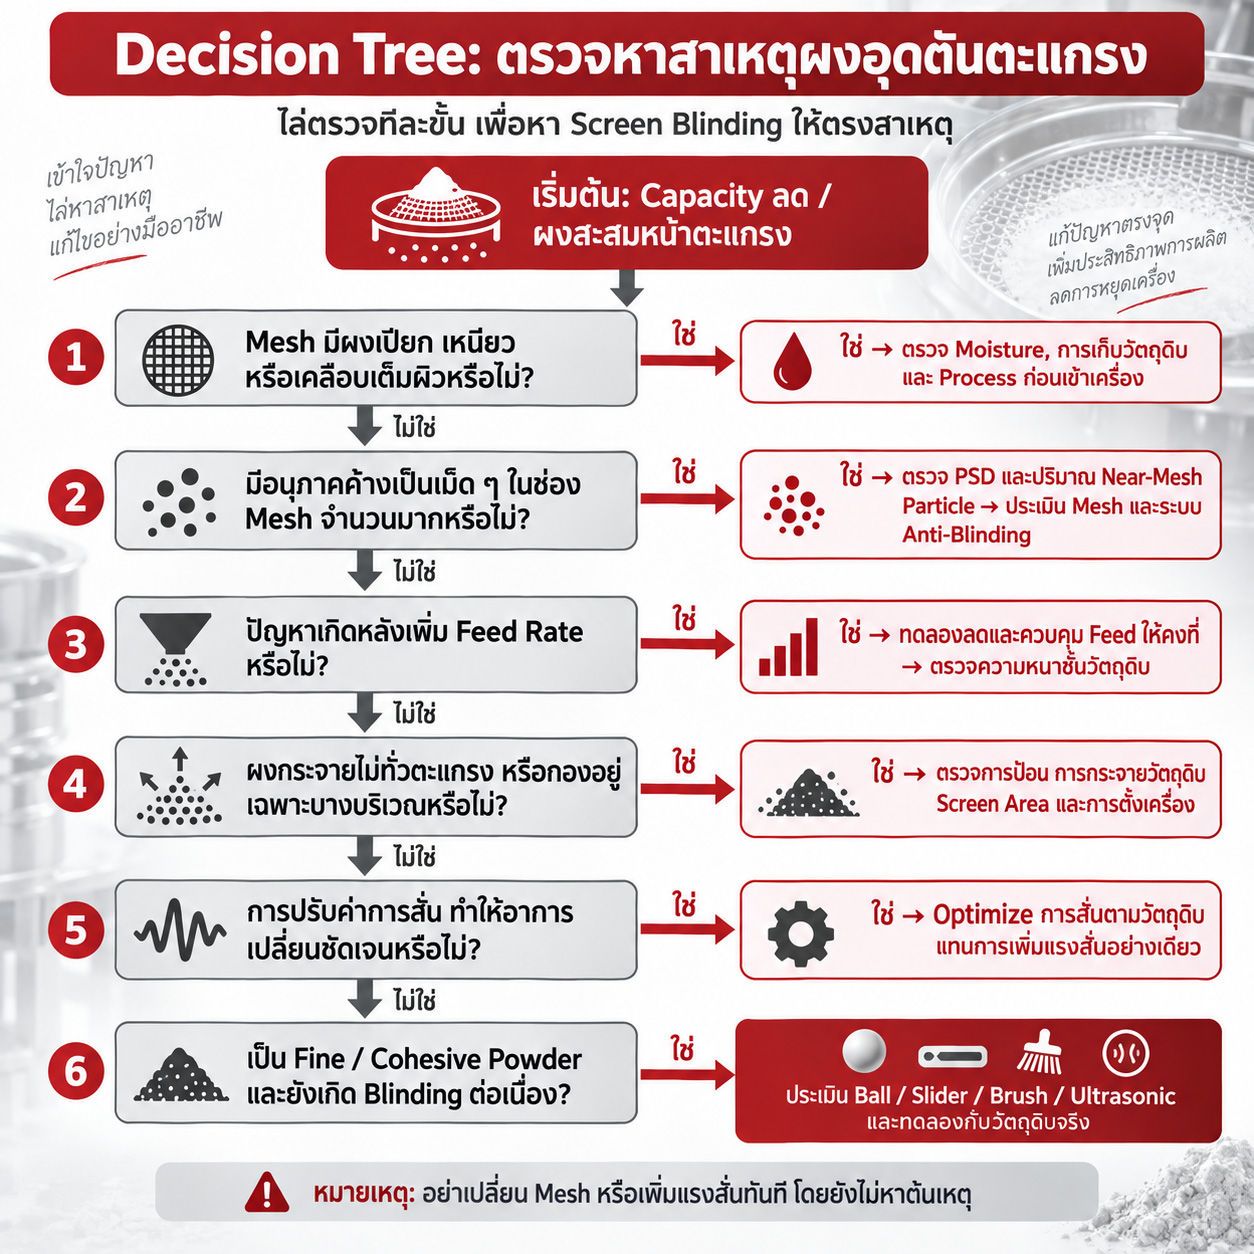
ตารางอาการ → สาเหตุ → จุดตรวจ → วิธีแก้
| อาการ | สาเหตุที่ควรสงสัย | จุดตรวจแรก | แนวทางแก้ |
| Capacity ค่อย ๆ ลดหลังเดินเครื่อง | Blinding สะสม | Mesh หลังหยุดเครื่อง | หาสาเหตุการเกาะและเลือก Anti-Blinding |
| ผงเกาะเป็นชั้นเหนียว | Moisture / Adhesion | ความชื้นและสภาพวัตถุดิบ | แก้ Process/Storage ก่อน |
| มีเม็ดติดในช่องจำนวนมาก | Near-Mesh Particle | PSD เทียบ Aperture | ประเมิน Mesh และระบบ Cleaning |
| ผงกองหนาบนตะแกรง | Feed สูง / Area ไม่พอ | Feed Rate และ Bed Depth | Stabilize Feed หรือเพิ่มพื้นที่ที่เหมาะสม |
| ผงกระจายไม่ทั่ว | Motion / Feed Distribution | จุดป้อนและการเคลื่อนตัว | ปรับ Feed Distribution / Vibration |
| Fine Powder ตันต่อเนื่อง | Cohesion / Agglomeration | ลักษณะผงและ PSD | ทดลองระบบ Anti-Blinding ที่เหมาะสม |
เมื่อไรควรปรับ Process และเมื่อไรควรเปลี่ยนระบบเครื่องร่อน?
ควรแก้ Process ก่อน หากพบว่าสาเหตุหลักมาจาก Moisture, Agglomeration, Feed ที่ไม่นิ่ง หรือวัตถุดิบจาก Process ต้นทางเปลี่ยนไป เพราะเปลี่ยนเครื่องใหม่ก็อาจพบปัญหาเดิม
ในทางกลับกัน หากวัตถุดิบและ Feed ถูกควบคุมแล้ว แต่เครื่องเดิมยังมีพื้นที่ตะแกรงไม่เพียงพอ การกระจายวัตถุดิบไม่เหมาะ หรือจำเป็นต้องใช้ Anti-Blinding ที่เครื่องเดิมรองรับไม่ได้ จึงค่อยพิจารณาปรับระบบหรือเลือกเครื่องร่อนรูปแบบอื่น
สิ่งสำคัญคืออย่าตัดสินจาก Mesh และค่า kg/hr ใน Catalog เพียงอย่างเดียว เพราะ Screening Performance ขึ้นอยู่กับคุณสมบัติของวัตถุดิบและเงื่อนไขการผลิตหลายตัวพร้อมกัน
ก่อนตัดสินใจเปลี่ยน Mesh ปรับระบบ Anti-Blinding หรือเปลี่ยนเครื่องร่อน ควรนำข้อมูล วัตถุดิบ PSD, Moisture, Feed Rate, Required Capacity และปัญหาที่เกิดจริง มาประเมินร่วมกัน หากต้องการวิเคราะห์ปัญหาเครื่องร่อนในไลน์ผลิต สามารถโทรปรึกษาได้ที่ 081-110-8713
FAQ
ไม่จำเป็น หากต้นเหตุมาจากความชื้น Feed Rate สูง Agglomeration หรือการตั้งค่าการสั่น การเปลี่ยน Mesh อาจช่วยเพียงชั่วคราว ควรตรวจลักษณะการตันและ Particle Size Distribution ก่อนตัดสินใจ
เพิ่มแรงสั่นช่วยแก้ Screen Blinding ได้หรือไม่?
อาจช่วยในบางกรณี แต่ไม่ควรเพิ่มโดยอัตโนมัติ เพราะ Screening Efficiency มีความสัมพันธ์กับ Frequency, Amplitude, การเคลื่อนที่ของอนุภาคและคุณสมบัติวัตถุดิบ การสั่นที่มากเกินไปไม่ได้หมายถึงประสิทธิภาพที่สูงขึ้นเสมอไป
ทำไมเครื่องร่อนช่วงแรก Capacity ดี แต่ผ่านไปสักพักลดลง?
หาก Feed ไม่เปลี่ยน แต่อัตราการร่อนลดลงตามเวลา ควรตรวจว่าพื้นที่เปิดของ Mesh ถูกปิดด้วยผงหรือไม่ เพราะ Blinding แบบสะสมจะค่อย ๆ ลด Effective Open Area และทำให้ Capacity ลดตาม
Ultrasonic เหมาะกับผงทุกชนิดหรือไม่?
ไม่เหมาะกับทุกกรณี จุดเด่นของ Ultrasonic คือช่วยลดการเกาะและการรวมตัวของ Fine Powder บน Mesh แต่ผลจริงขึ้นอยู่กับคุณสมบัติวัตถุดิบ Mesh และการตั้งระบบ จึงควรทดลองกับผงจริงก่อนกำหนด Configuration
ข้อมูลอะไรควรเตรียมก่อนขอ Supplier ช่วยวิเคราะห์ Screen Blinding?
ควรเตรียมตัวอย่างวัตถุดิบ Particle Size Distribution, Moisture, Mesh ที่ใช้อยู่, Feed Rate จริง, Required Capacity, รูปหรือลักษณะการตัน รวมถึงตำแหน่งเครื่องร่อนใน Process เพื่อให้แยกสาเหตุได้แม่นยำกว่าการดูเพียง Mesh Number
Sources
- Some factors affecting sieving performance and efficiency — Powder Technology
- Some effects of particle shape and size upon blinding during sieving — Powder Technology
- Anti-blinding Action of Added Fine-particles for the Screening of Wet Particulate Materials — Journal of the Research Association of Powder Technology, Japan
- Experimental Study on Influence of Vibration Parameters on Screening Efficiency — Northeastern University
- Effect of particle size distribution on screening efficiency of vibrating screen — Scientific Reports
- Screeners — University of Michigan, Visual Encyclopedia of Chemical Engineering Equipment